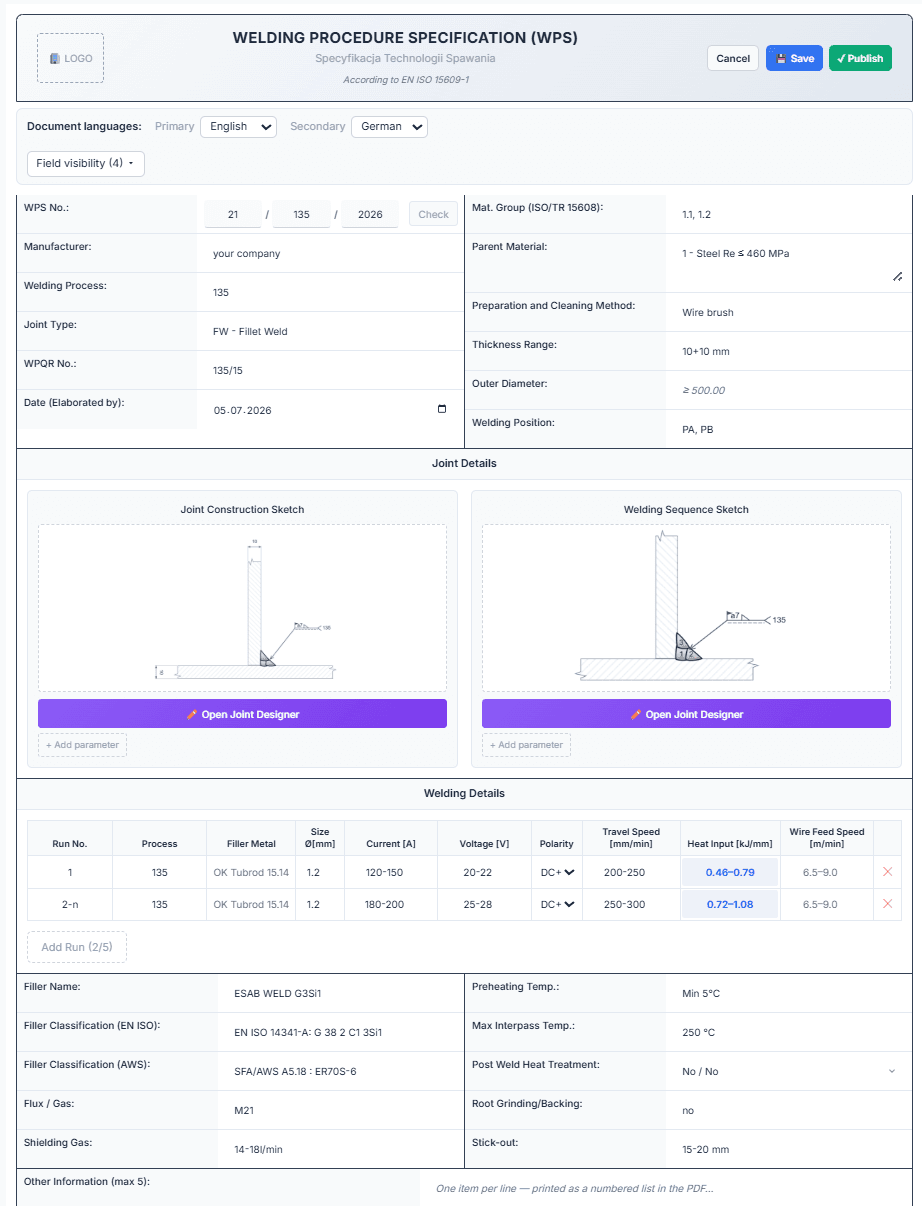
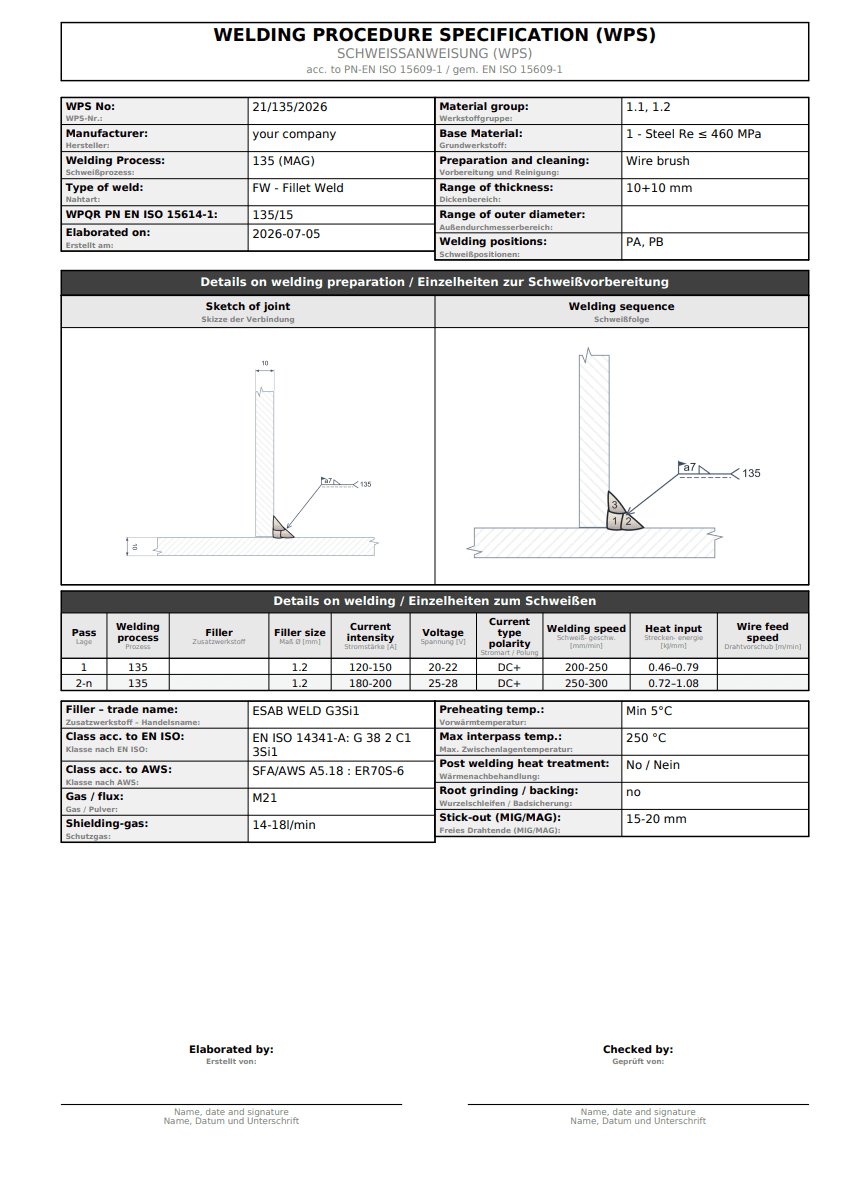
| Identifikation | Hersteller, Kennzeichnung der WPS sowie Verweis auf die WPQR oder ein anderes qualifizierendes Dokument | 4.2 | WPS-Nr., Hersteller und WPQR-Nr. im Dokumentkopf |
|---|
| Grundwerkstoff | Werkstoffbezeichnung und zugehörige Bezugsnorm; Nummer der Werkstoffgruppe (ISO/TR 20172, 20173 oder 20174 — oder ISO/TR 15608, wenn der Werkstoff dort nicht zugeordnet ist). Eine WPS darf eine ganze Gruppe abdecken | 4.3.1 | Grundwerkstoff mit Gruppe und Untergruppe nach ISO/TR 15608 |
|---|
| Abmessungen | Dickenbereich des Werkstoffs; Außendurchmesserbereich bei Rohren | 4.3.2 | Felder für Dickenbereich und Außendurchmesser |
|---|
| Prozess | Der Schweißprozess, bezeichnet nach ISO 4063 | 4.4.1 | Feld Schweißprozess mit der Nummer nach ISO 4063 |
|---|
| Schweißpositionen | Die Schweißpositionen nach ISO 6947 | 4.4.3 | Feld Schweißposition (ISO 6947) |
|---|
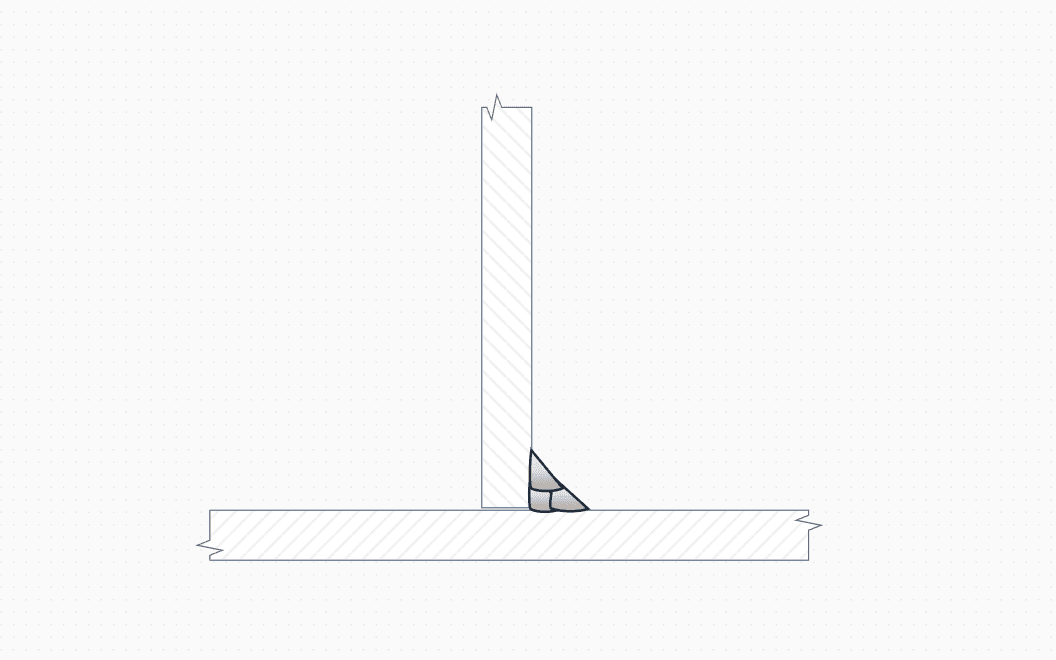
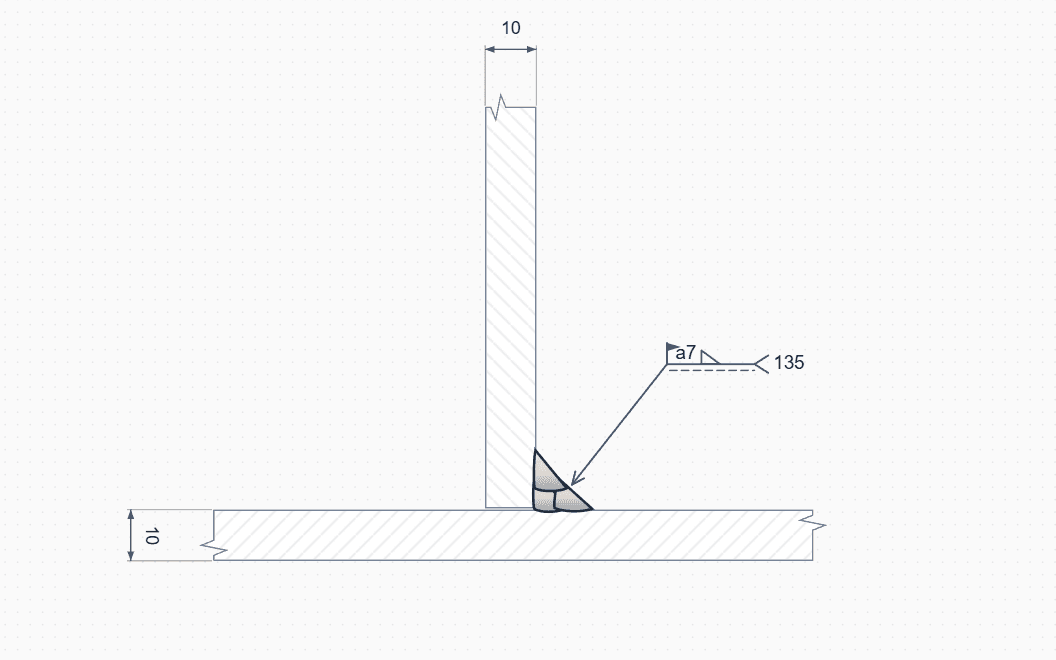
| Nahtform | Skizze der Verbindung mit Abmessungen oder ein Verweis darauf; Lagenfolge in der Skizze, wo sie für die Eigenschaften der Naht von Bedeutung ist | 4.4.2 | Skizzen der Gestaltung der Verbindung und der Schweißfolge aus dem Schweißnaht-Designer |
|---|
| Nahtvorbereitung | Oberflächenzustand, Reinigen und Entfetten einschließlich Verfahren; Vorrichtungen, Spannmittel und Heftschweißen | 4.4.4 | Feld Vorbereitungs- und Reinigungsmethode |
|---|
| Badsicherung | Art — Werkstoff-, Gas- oder Pulverbadsicherung | 4.4.7 | Felder Ausfugen / Badsicherung und Gasdurchfluss Wurzelschutz |
|---|
| Fugenhobeln | Verfahren, Tiefe und Form | 4.4.6 | Feld Ausfugen / Badsicherung |
|---|
| Zusatzwerkstoffe | Bezeichnung und Hersteller mit Handelsnamen, Abmessung sowie Handhabung, etwa Trocknen oder Aufbewahren im beheizten Köcher | 4.4.8 | Handelsname, Klassifizierung und Abmessung des Zusatzwerkstoffs; Elektrodentrocknung |
|---|
| Schutzgas | Bezeichnung nach ISO 14175, sowie, wo zutreffend, Zusammensetzung, Hersteller und Handelsname | 4.4.16 | Felder Schutzgas / Schweißpulver und Gasdurchfluss Schutzgas |
|---|
| Elektrische Parameter | Stromart (AC oder DC) und Polung; Angaben zum Impulsschweißen, sofern verwendet; Strombereich; Spannungsbereich, sofern zutreffend; Bereich der Drahtvorschubgeschwindigkeit beim vollmechanischen und automatischen Schweißen | 4.4.9 | Strom, Spannung und Polarität je Raupe |
|---|
| Vollmechanisch / automatisch | Bereich der Schweißgeschwindigkeit sowie der Draht- oder Bandvorschubgeschwindigkeit | 4.4.10 | Schweißgeschwindigkeit und Drahtvorschub je Raupe |
|---|
| Technik | Pendeln — größte Raupenbreite beim manuellen und teilmechanischen Schweißen; Amplitude, Frequenz und Verweilzeit beim vollmechanischen und automatischen Schweißen. Brenner-, Elektroden- oder Drahtanstellwinkel, sofern gefordert | 4.4.5 | Feld Freies Drahtende; Pendeln und Brennerwinkel unter „Weitere Informationen“ |
|---|
| Streckenenergie / Lichtbogenenergie | Der Bereich, nach ISO/TR 18491 | 4.4.17 | Wärmeeinbringung je Raupe aus Strom, Spannung und Geschwindigkeit berechnet |
|---|
| Vorwärmen | Mindesttemperatur zu Beginn und während des Schweißens. Ist kein Vorwärmen gefordert, stattdessen die niedrigste zulässige Werkstücktemperatur | 4.4.11 | Feld Vorwärmtemperatur |
|---|
| Zwischenlagentemperatur | Höchstwert und, wo erforderlich, auch Mindestwert | 4.4.12 | Feld max. Zwischenlagentemperatur |
|---|
| Haltetemperatur | Mindesttemperatur im Nahtbereich, die bei Unterbrechung des Schweißens zu halten ist | 4.4.13 | Block „Weitere Informationen“ |
|---|
| Wasserstoffarmglühen | Temperaturbereich und Mindesthaltezeit | 4.4.14 | Block „Weitere Informationen“ |
|---|
| Wärmenachbehandlung | Mindestzeit und Temperaturbereich der Wärmenachbehandlung oder Auslagerung, oder Verweis auf die Norm, die dies festlegt | 4.4.15 | Feld Wärmenachbehandlung |
|---|