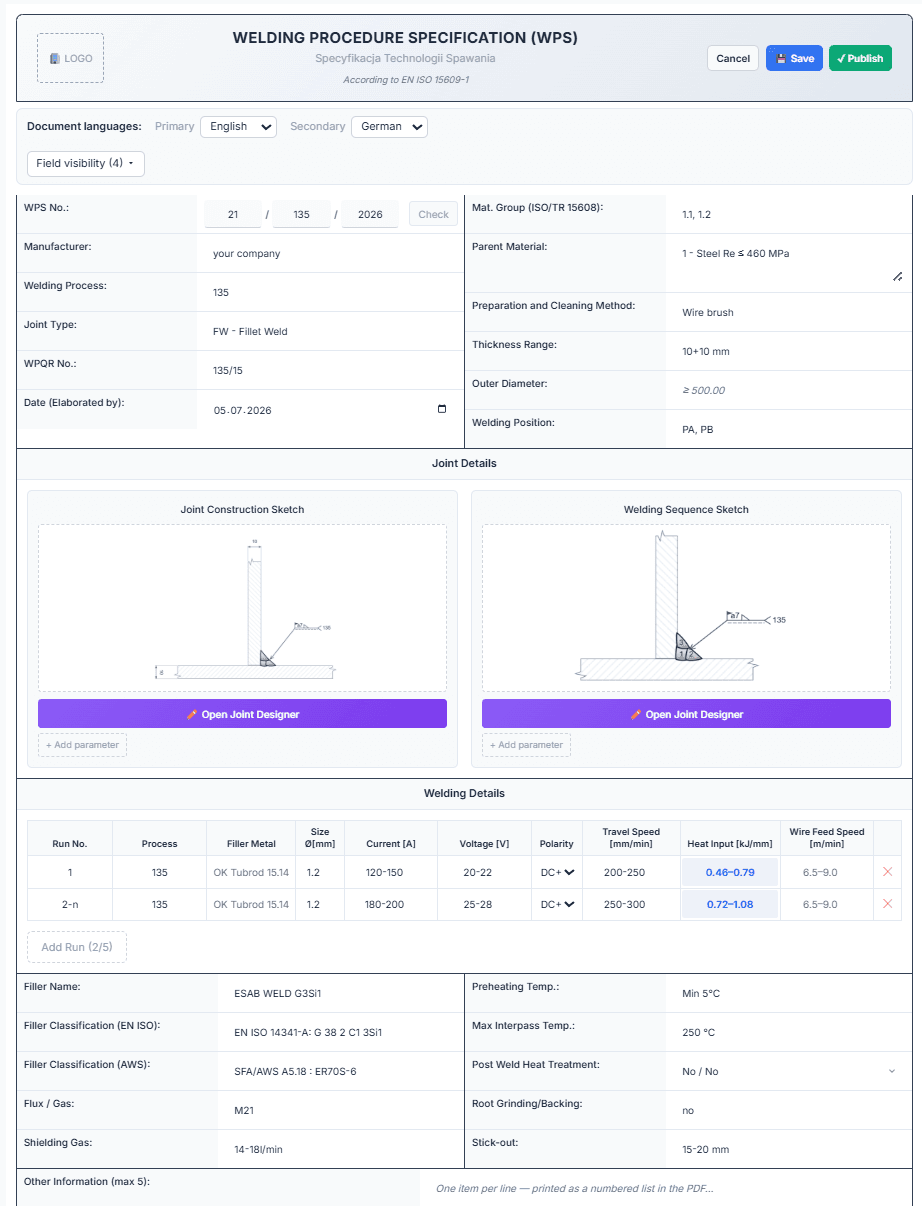
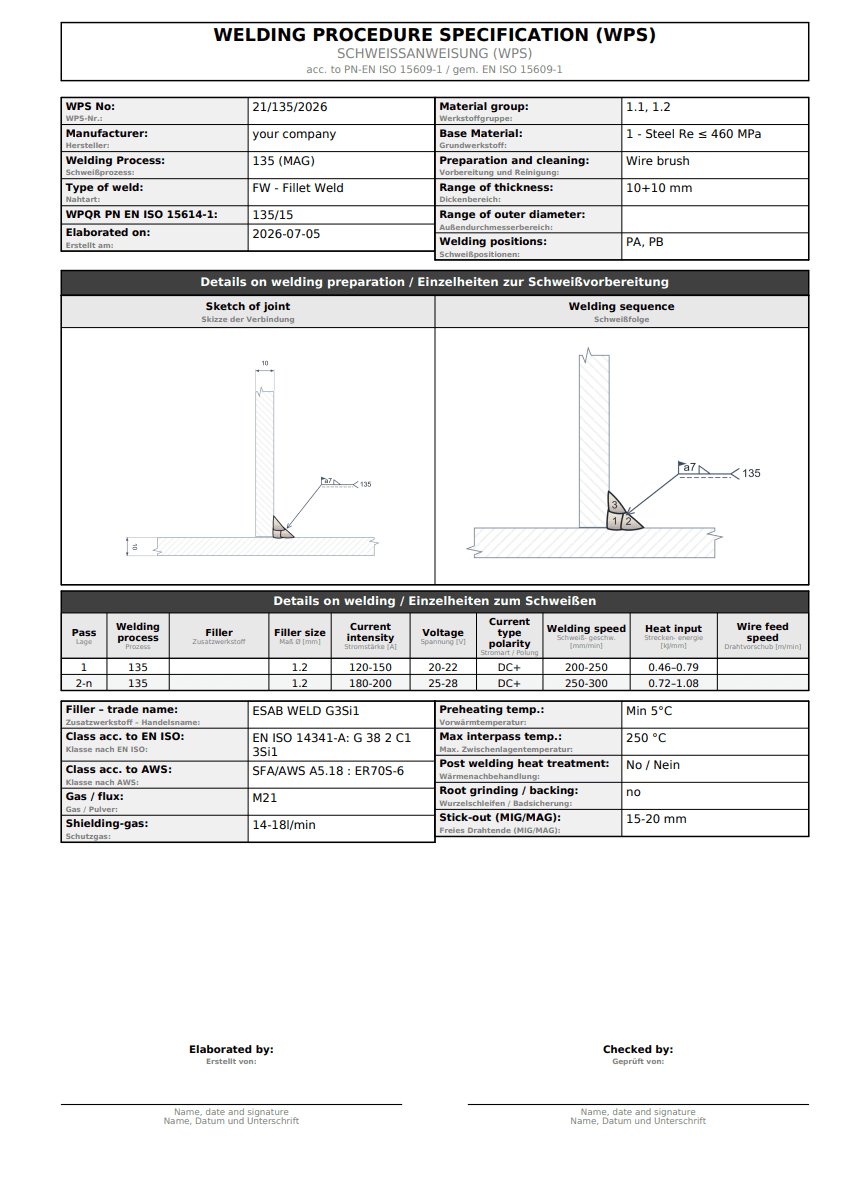
| Identification | Le fabricant, la référence du DMOS et le renvoi à la QMOS ou à tout autre document de qualification | 4.2 | N° de DMOS, fabricant et n° de QMOS dans l’en-tête du document |
|---|
| Métal de base | La désignation du matériau et sa norme de référence ; le numéro de groupe du matériau (ISO/TR 20172, 20173 ou 20174 — ou ISO/TR 15608 si le matériau n’y est pas affecté). Un même DMOS peut couvrir un groupe entier | 4.3.1 | Métal de base avec son groupe et sous-groupe ISO/TR 15608 |
|---|
| Dimensions | Plage d’épaisseurs du matériau ; plage de diamètres extérieurs pour les tubes | 4.3.2 | Champs gamme d’épaisseurs et diamètre extérieur |
|---|
| Procédé | Le procédé de soudage, désigné selon la NF EN ISO 4063 | 4.4.1 | Champ procédé de soudage avec le numéro ISO 4063 |
|---|
| Position | Les positions de soudage, selon la NF EN ISO 6947 | 4.4.3 | Champ position de soudage (ISO 6947) |
|---|
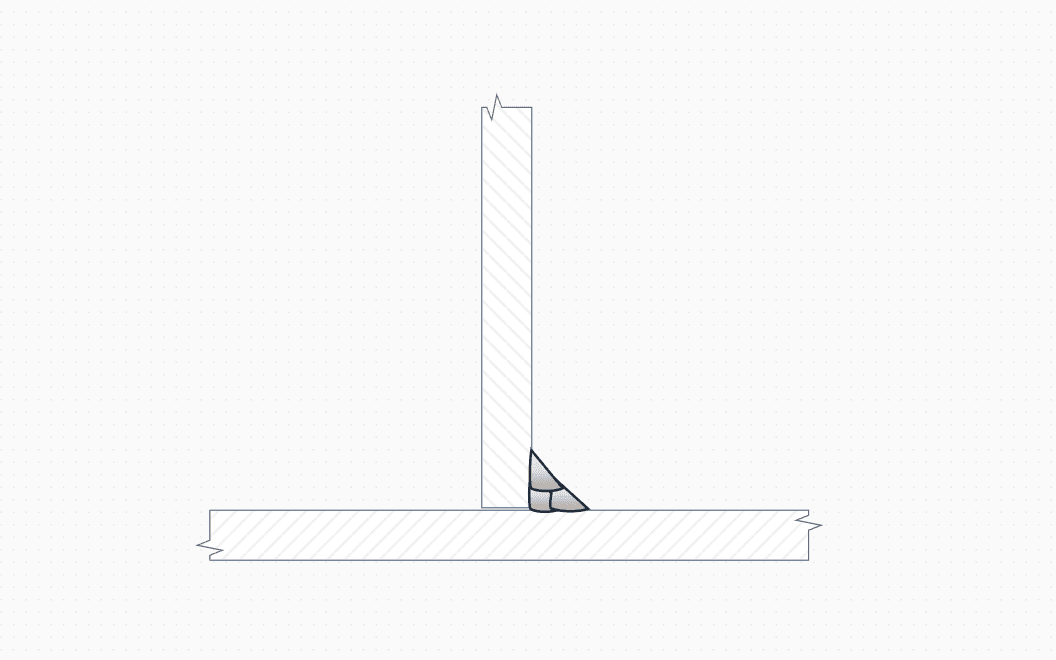
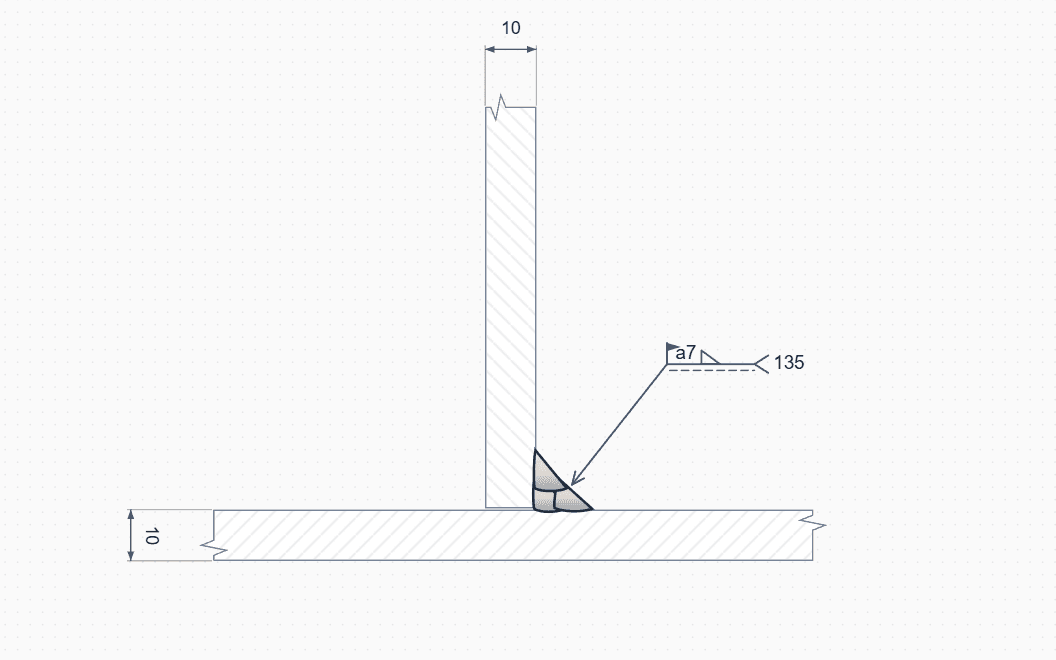
| Conception de l’assemblage | Un croquis de l’assemblage et de ses dimensions, ou un renvoi vers celui-ci ; la séquence des passes sur le croquis lorsqu’elle influe sur les propriétés de la soudure | 4.4.2 | Croquis de conception de l’assemblage et de séquence de soudage issus du concepteur d’assemblages |
|---|
| Préparation de l’assemblage | État de surface, nettoyage et dégraissage, méthode comprise ; montages, dispositifs de bridage et pointage | 4.4.4 | Champ méthode de préparation et de nettoyage |
|---|
| Support envers | Type : support en matériau, gaz de protection envers ou flux | 4.4.7 | Champs gougeage / support envers et débit de gaz envers |
|---|
| Gougeage envers | Méthode, profondeur et forme | 4.4.6 | Champ gougeage / support envers |
|---|
| Produits d’apport | Désignation et marque (fabricant et appellation commerciale), diamètre, et manipulation telle que l’étuvage ou le maintien en carquois chauffant | 4.4.8 | Nom commercial, classification et diamètre du métal d’apport ; étuvage des électrodes |
|---|
| Gaz de protection | Désignation selon la NF EN ISO 14175, plus la composition, le fabricant et l’appellation commerciale le cas échéant | 4.4.16 | Champs gaz / flux et débit de gaz de protection |
|---|
| Paramètres électriques | Nature du courant (CA ou CC) et polarité ; caractéristiques du courant pulsé le cas échéant ; plage d’intensité ; plage de tension le cas échéant ; plage de vitesse de dévidage du fil pour le soudage mécanisé et automatique | 4.4.9 | Courant, tension et polarité par passe |
|---|
| Mécanisé / automatique | Plage de vitesse d’avance et plage de vitesse de dévidage du fil ou du feuillard | 4.4.10 | Vitesse de soudage et vitesse de dévidage par passe |
|---|
| Technique | Balayage : largeur maximale de passe pour le travail manuel et partiellement mécanisé ; amplitude, fréquence et temps d’arrêt pour le soudage entièrement mécanisé et automatique. Angle de la torche, de l’électrode ou du fil lorsqu’il est exigé | 4.4.5 | Champ longueur libre du fil ; balayage et angles sous « Informations complémentaires » |
|---|
| Apport de chaleur / énergie de soudage | La plage, selon l’ISO/TR 18491 | 4.4.17 | Apport de chaleur calculé par passe à partir du courant, de la tension et de la vitesse |
|---|
| Préchauffage | La température minimale à appliquer au début du soudage et pendant celui-ci. Lorsqu’aucun préchauffage n’est requis, la température minimale admissible de la pièce à la place | 4.4.11 | Champ température de préchauffage |
|---|
| Entre passes | La température maximale entre passes, et la minimale lorsqu’elle importe | 4.4.12 | Champ température maximale entre passes |
|---|
| Maintien du préchauffage | La température minimale à maintenir dans la zone de soudage en cas d’interruption du soudage | 4.4.13 | Bloc « Informations complémentaires » |
|---|
| Dégagement d’hydrogène | Plage de température de post-chauffage et durée minimale de maintien | 4.4.14 | Bloc « Informations complémentaires » |
|---|
| TTAS | Durée minimale et plage de température du traitement thermique après soudage ou du vieillissement, ou renvoi à la norme qui le spécifie | 4.4.15 | Champ traitement thermique après soudage |
|---|