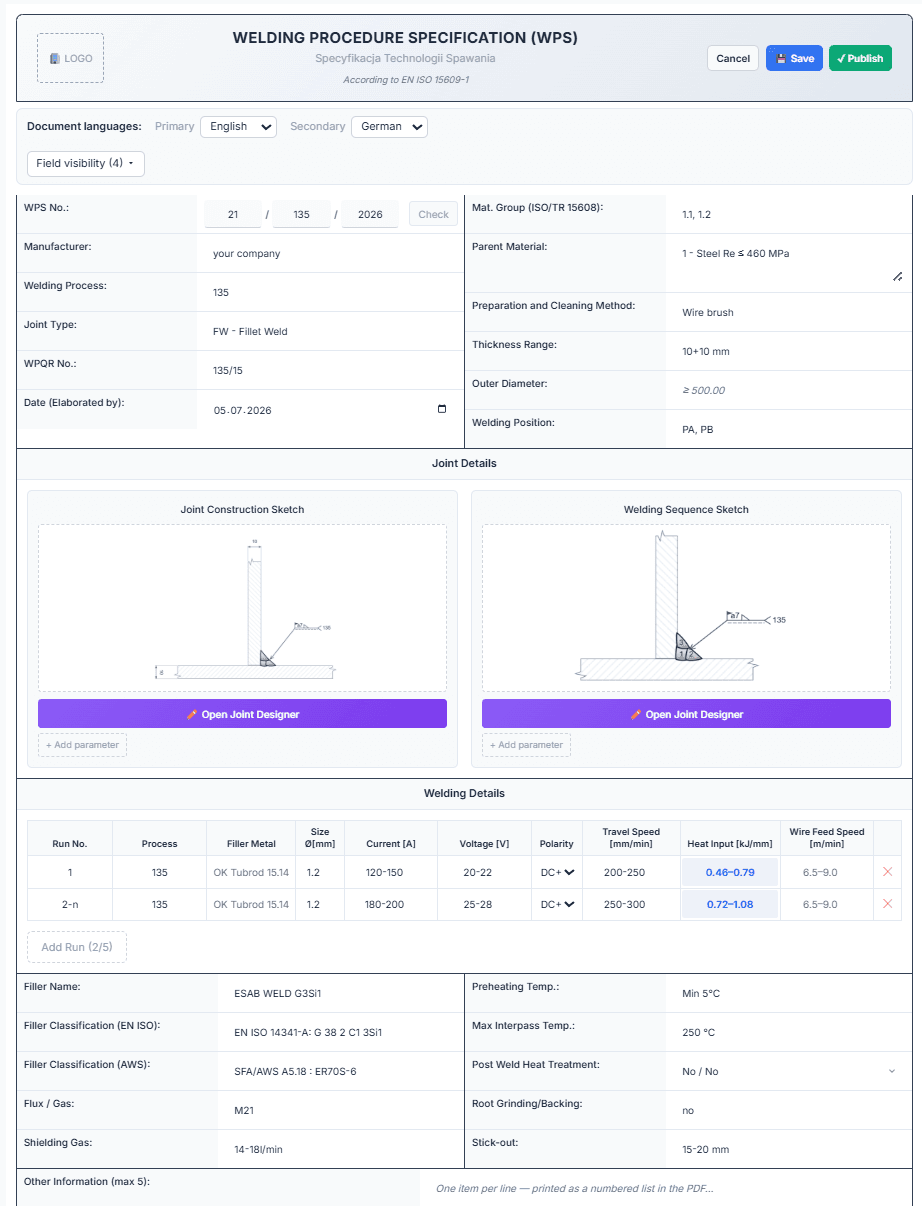
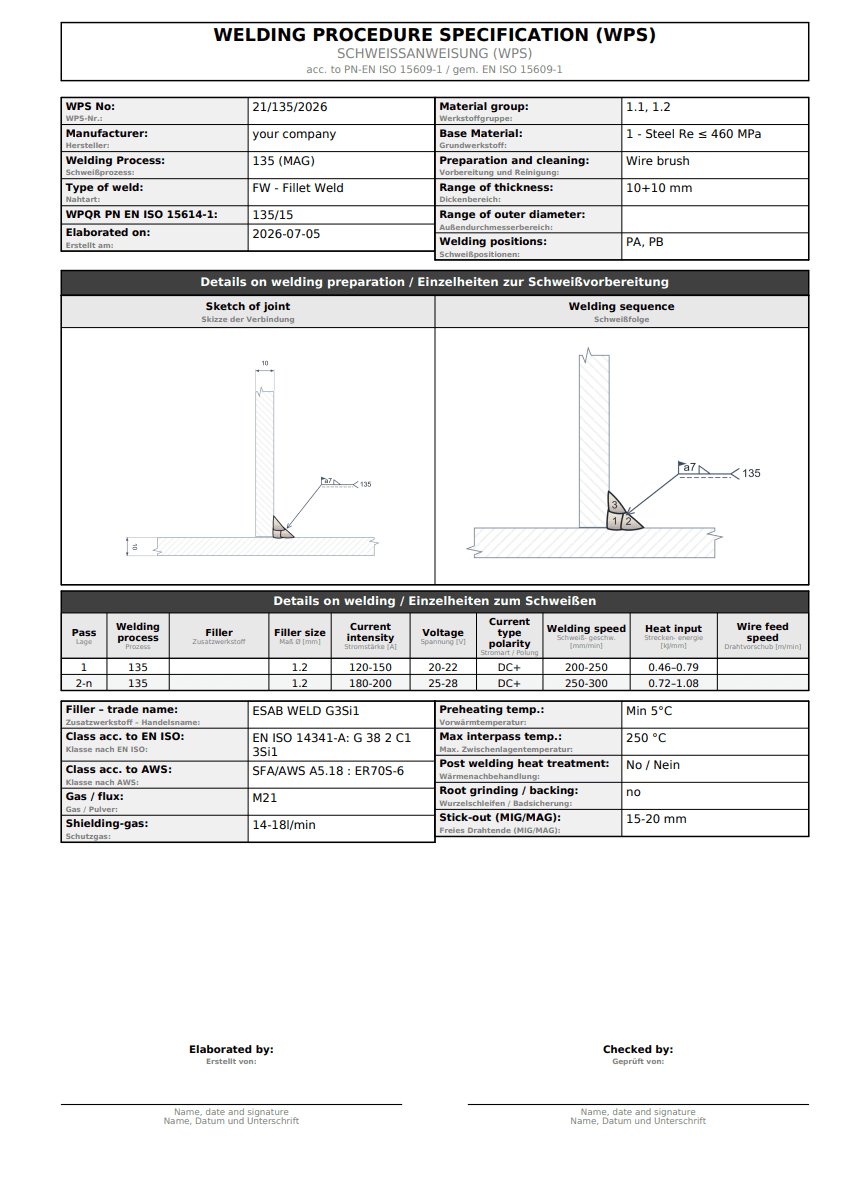
| Identificación | El fabricante, la referencia de la WPS y el enlace al WPQR u otro documento de cualificación | 4.2 | N.º de WPS, fabricante y n.º de WPQR en la cabecera del documento |
|---|
| Material base | La designación del material y su norma de referencia; el número de grupo del material (ISO/TR 20172, 20173 o 20174 — o ISO/TR 15608 si el material no está asignado en ellas). Una WPS puede cubrir un grupo entero | 4.3.1 | Material base con su grupo y subgrupo ISO/TR 15608 |
|---|
| Dimensiones | Rango de espesores del material; rango de diámetros exteriores para tubos | 4.3.2 | Campos de rango de espesores y diámetro exterior |
|---|
| Proceso | El proceso de soldadura, designado según ISO 4063 | 4.4.1 | Campo de proceso de soldadura con el número ISO 4063 |
|---|
| Posición | Las posiciones de soldadura, según ISO 6947 | 4.4.3 | Campo de posición de soldadura (ISO 6947) |
|---|
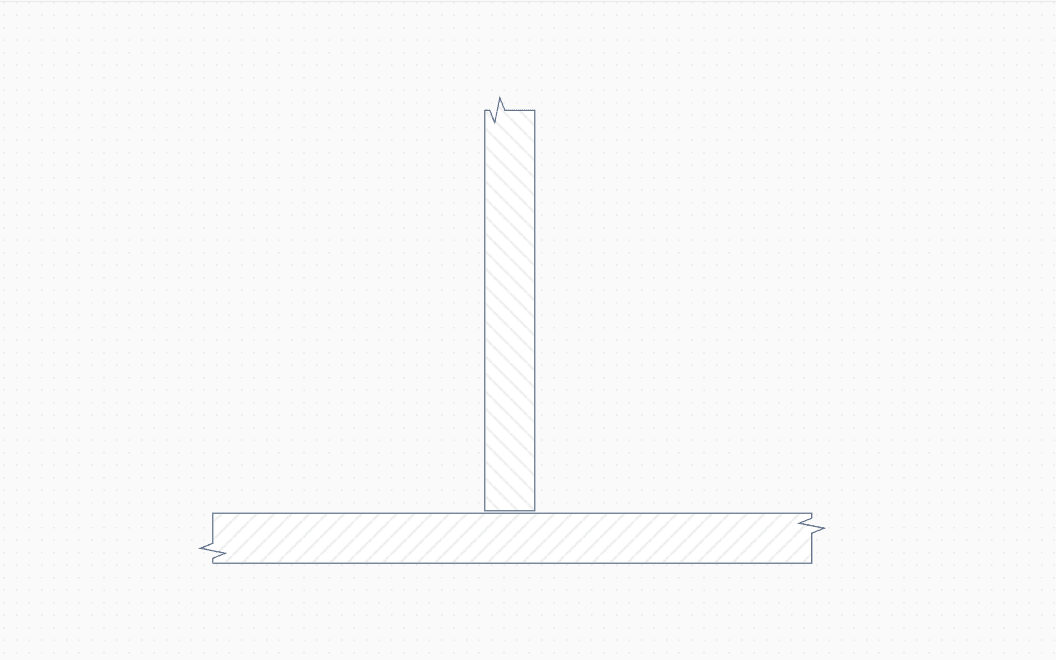
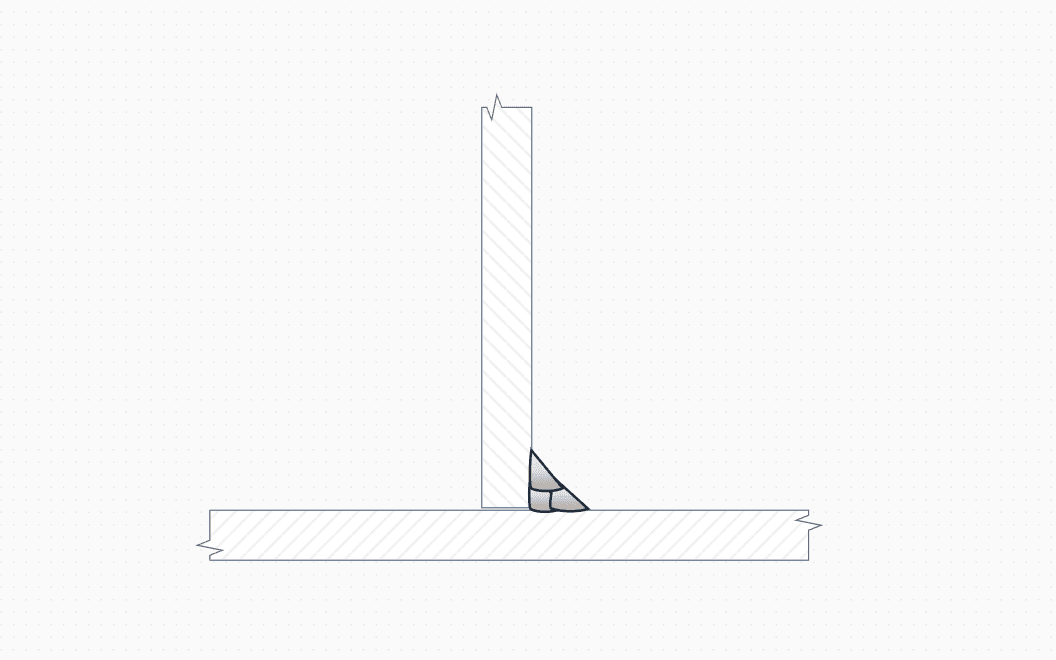
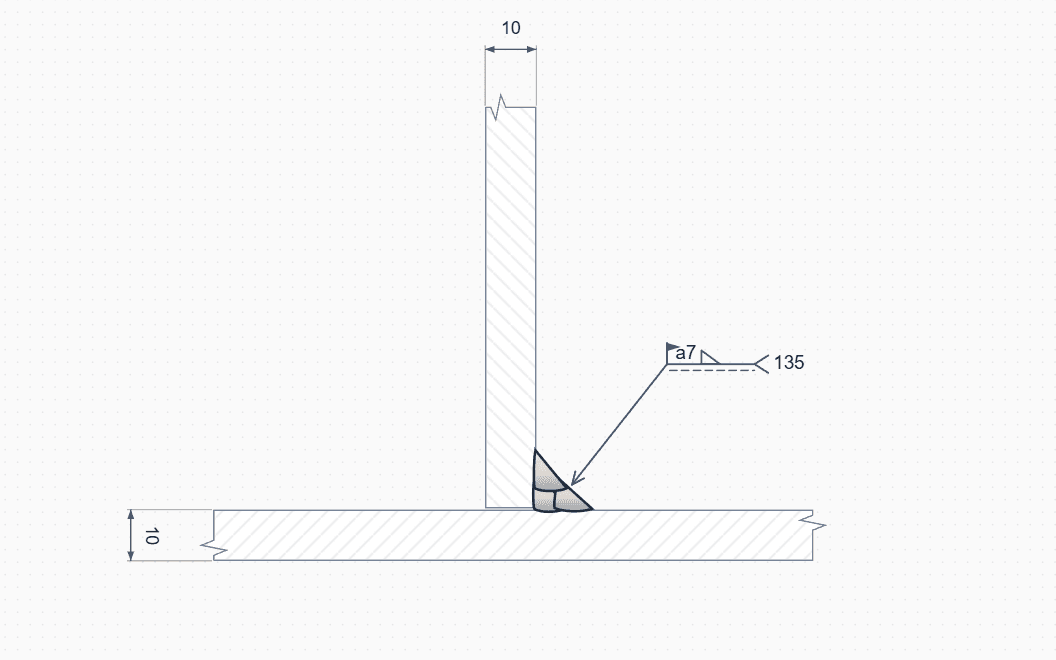
| Diseño de la unión | Un croquis de la unión y sus dimensiones, o una referencia a él; la secuencia de pasadas en el croquis cuando importe para las propiedades de la soldadura | 4.4.2 | Croquis del diseño de la unión y de la secuencia de soldadura desde el diseñador de uniones |
|---|
| Preparación de la unión | Estado de la superficie, limpieza y desengrasado incluido el método; utillaje, fijaciones y punteado | 4.4.4 | Campo de método de preparación y limpieza |
|---|
| Respaldo | Tipo: respaldo de material, de gas o de fundente | 4.4.7 | Campos de resanado / respaldo y caudal de gas de respaldo |
|---|
| Saneado de la raíz | Método, profundidad y forma | 4.4.6 | Campo de resanado / respaldo |
|---|
| Consumibles | Designación y marca (fabricante y nombre comercial), diámetro, y manipulación como el secado o el mantenimiento en estufa portátil | 4.4.8 | Nombre comercial, clasificación y tamaño del material de aporte; secado de electrodos |
|---|
| Gas de protección | Designación según ISO 14175, además de composición, fabricante y nombre comercial cuando proceda | 4.4.16 | Campos de gas / fundente y caudal de gas de protección |
|---|
| Parámetros eléctricos | Tipo de corriente (CA o CC) y polaridad; detalles del pulsado cuando se use; rango de corriente; rango de tensión cuando proceda; rango de velocidad del hilo para la soldadura mecanizada y automática | 4.4.9 | Corriente, tensión y polaridad por pasada |
|---|
| Mecanizada / automática | Rango de velocidad de avance y rango de velocidad del hilo o del fleje | 4.4.10 | Velocidad de avance y velocidad del hilo por pasada |
|---|
| Técnica | Balanceo: anchura máxima de pasada para el trabajo manual y parcialmente mecanizado; amplitud, frecuencia y tiempo de permanencia para el totalmente mecanizado y automático. Ángulo del soplete, del electrodo o del hilo cuando se requiera | 4.4.5 | Campo de longitud libre del hilo; oscilación y ángulos en «Otra información» |
|---|
| Aporte térmico / energía del arco | El rango, según ISO/TR 18491 | 4.4.17 | Aporte térmico calculado por pasada a partir de corriente, tensión y velocidad |
|---|
| Precalentamiento | La temperatura mínima que debe aplicarse al inicio de la soldadura y durante ella. Cuando no se requiera precalentamiento, en su lugar la temperatura mínima admisible de la pieza | 4.4.11 | Campo de temperatura de precalentamiento |
|---|
| Entre pasadas | Temperatura máxima entre pasadas, y la mínima cuando sea relevante | 4.4.12 | Campo de temperatura máxima entre pasadas |
|---|
| Mantenimiento del precalentamiento | La temperatura mínima que debe mantenerse en la zona de soldadura si se interrumpe la soldadura | 4.4.13 | Bloque «Otra información» |
|---|
| Liberación de hidrógeno | Rango de temperatura de postcalentamiento y tiempo mínimo de mantenimiento | 4.4.14 | Bloque «Otra información» |
|---|
| Tratamiento térmico post-soldadura | Tiempo mínimo y rango de temperatura del tratamiento térmico post-soldadura o del envejecimiento, o una referencia a la norma que lo especifique | 4.4.15 | Campo de tratamiento térmico post-soldadura |
|---|