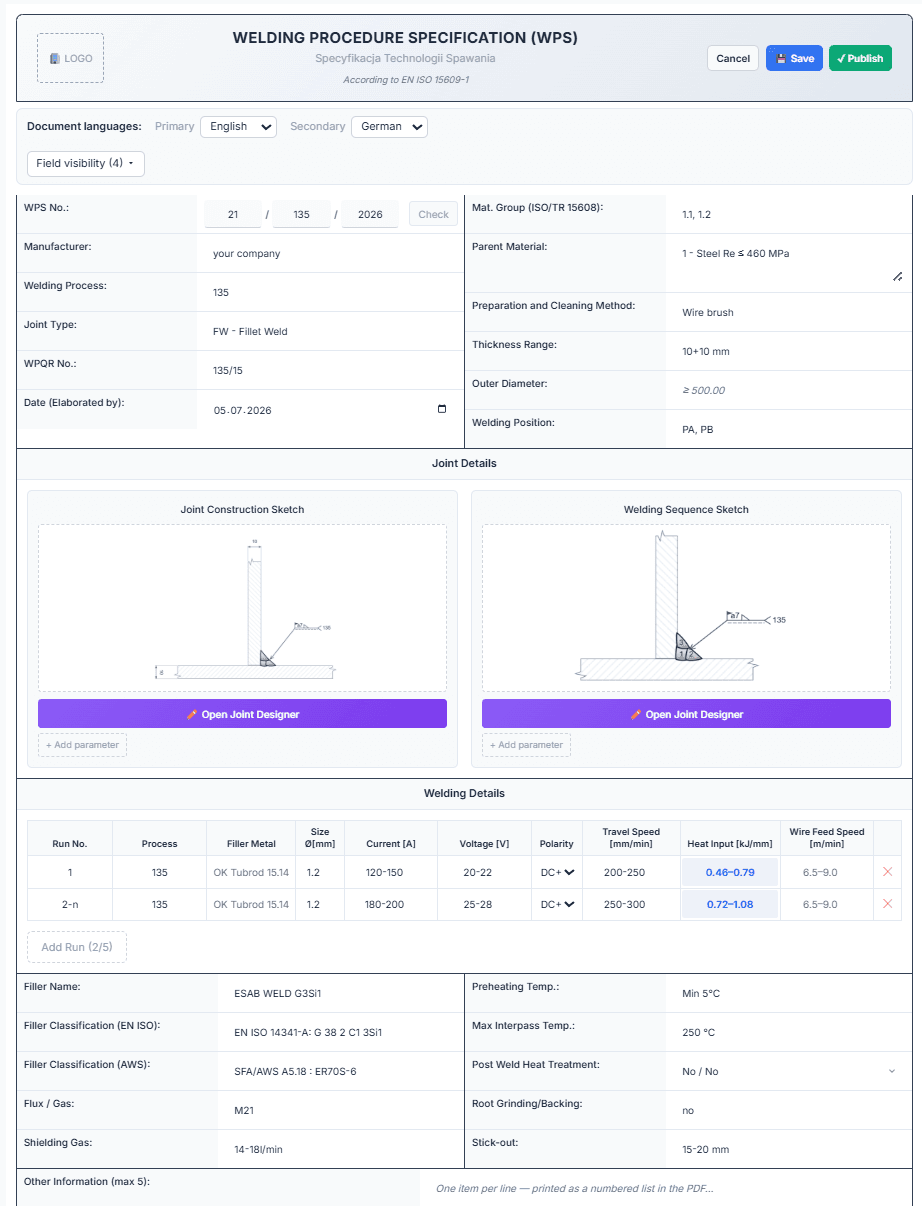
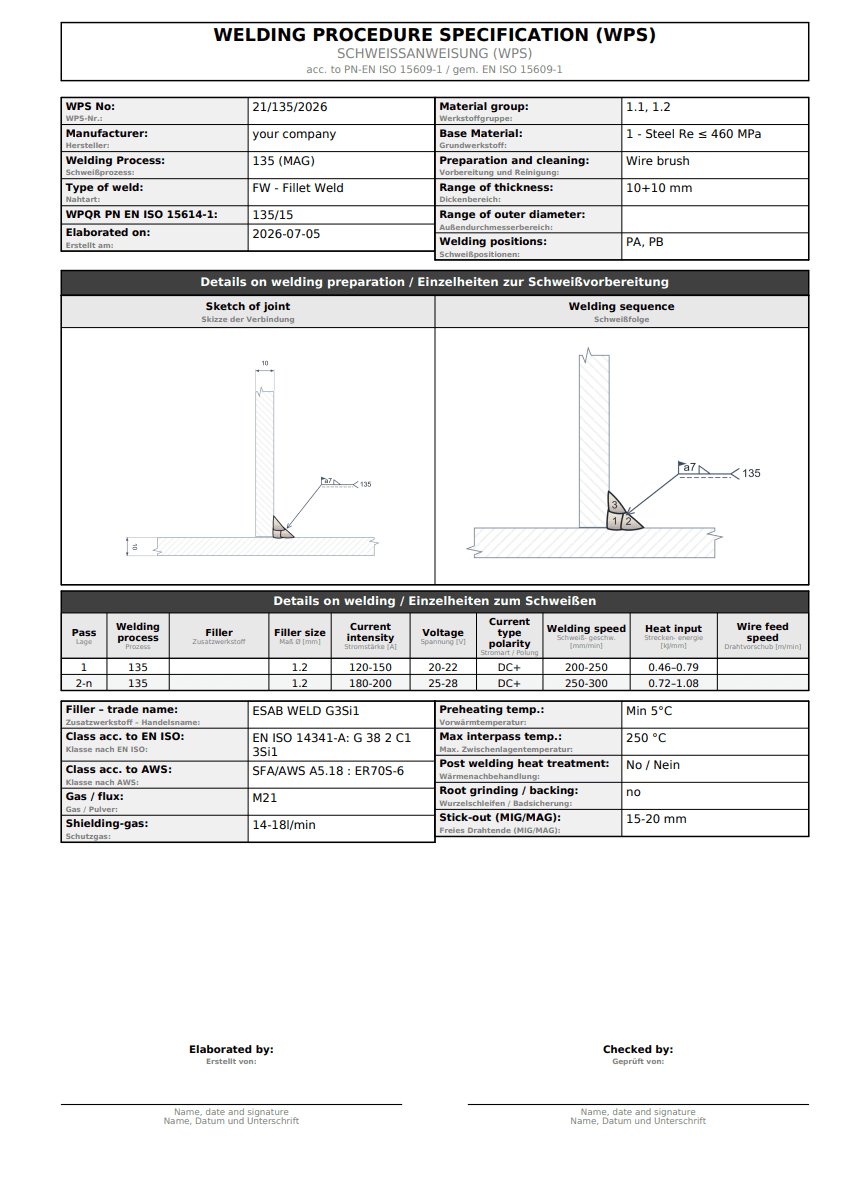
| Identyfikacja | Wytwórca, oznaczenie WPS oraz powołanie na WPQR lub inny dokument kwalifikujący | 4.2 | Numer WPS, wytwórca i numer WPQR w nagłówku dokumentu |
|---|
| Materiał rodzimy | Oznaczenie materiału i jego norma odniesienia; numer grupy materiałowej (ISO/TR 20172, 20173 lub 20174 — albo ISO/TR 15608, jeśli materiał nie jest tam przypisany). Jeden WPS może obejmować całą grupę | 4.3.1 | Materiał rodzimy z grupą i podgrupą wg ISO/TR 15608 |
|---|
| Wymiary | Zakres grubości materiału; zakres średnicy zewnętrznej dla rur | 4.3.2 | Pola zakresu grubości i średnicy zewnętrznej |
|---|
| Proces | Proces spawania oznaczony wg ISO 4063 | 4.4.1 | Pole metody spawania z numerem wg ISO 4063 |
|---|
| Pozycje | Pozycje spawania wg ISO 6947 | 4.4.3 | Pole pozycji spawania (ISO 6947) |
|---|
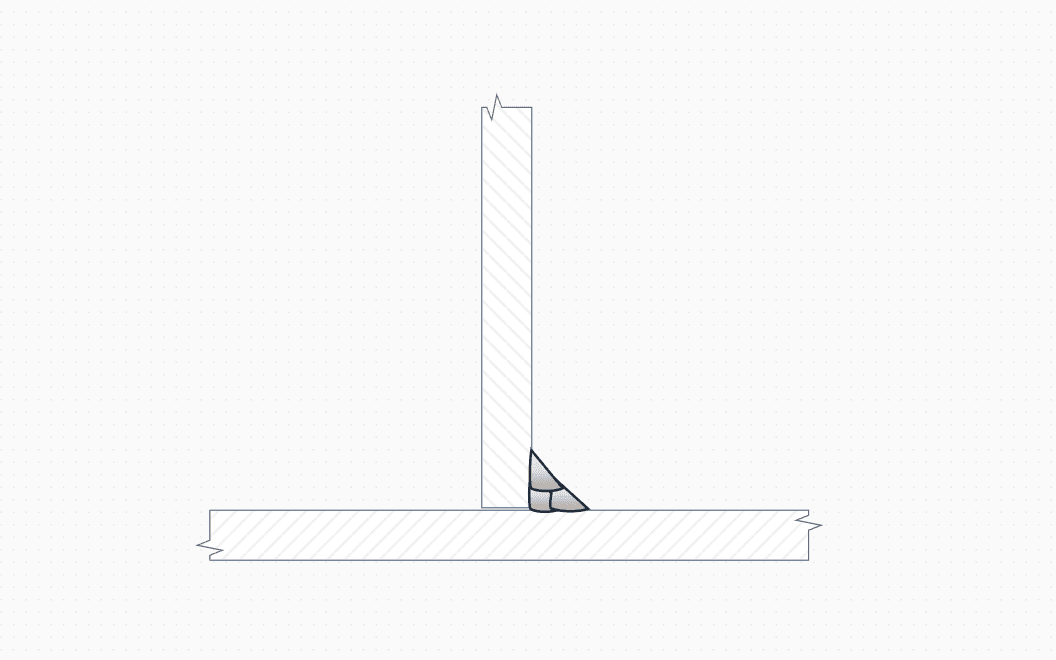
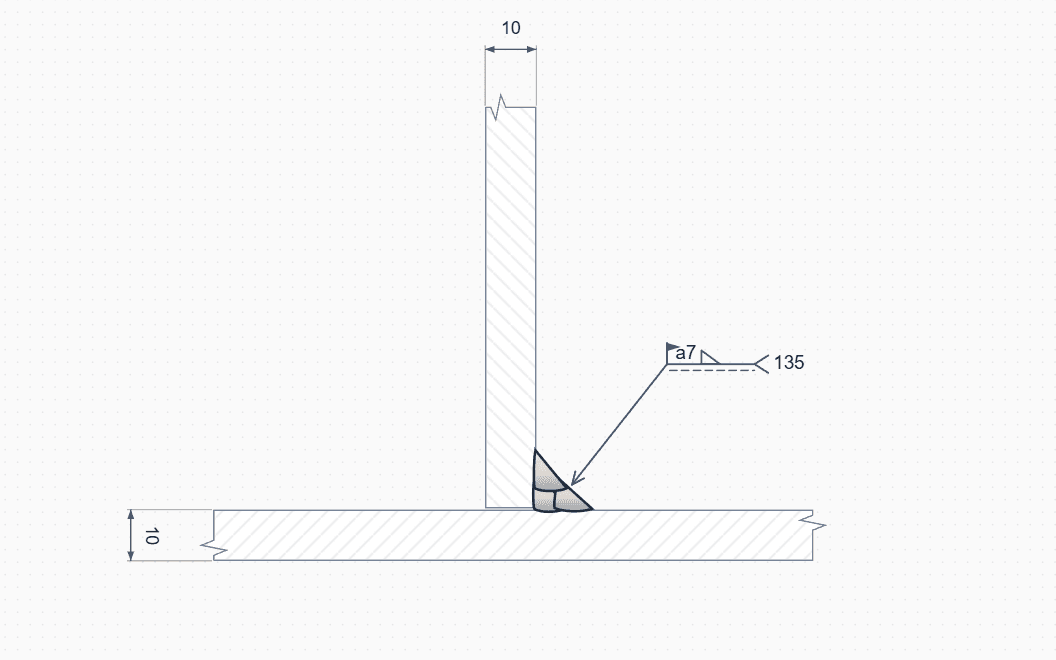
| Postać złącza | Szkic złącza z wymiarami albo powołanie na dokument, który je podaje; kolejność ściegów na szkicu, jeśli ma znaczenie dla właściwości złącza | 4.4.2 | Rysunki postaci złącza i kolejności spawania z Projektanta złączy |
|---|
| Przygotowanie złącza | Stan powierzchni, czyszczenie i odtłuszczanie wraz z metodą; oprzyrządowanie, uchwyty i sczepianie | 4.4.4 | Pole metody przygotowania i czyszczenia |
|---|
| Podkładka | Rodzaj — materiałowa, gazowa albo z topnika | 4.4.7 | Pola żłobienia grani / podkładki i przepływu gazu formującego |
|---|
| Żłobienie grani | Metoda, głębokość i kształt | 4.4.6 | Pole żłobienia grani / podkładki |
|---|
| Materiały dodatkowe | Oznaczenie i wytwórca wraz z nazwą handlową, wymiar oraz sposób postępowania, na przykład suszenie lub przechowywanie w podgrzewanym pojemniku | 4.4.8 | Nazwa handlowa, klasyfikacja i wymiar spoiwa; suszenie elektrod |
|---|
| Gaz osłonowy | Oznaczenie wg ISO 14175, a gdzie ma to zastosowanie — skład, wytwórca i nazwa handlowa | 4.4.16 | Pola gazu / topnika i przepływu gazu osłonowego |
|---|
| Parametry elektryczne | Rodzaj prądu (AC lub DC) i biegunowość; parametry spawania impulsowego, jeśli występuje; zakres prądu; zakres napięcia, jeśli dotyczy; zakres prędkości podawania drutu przy spawaniu zmechanizowanym i automatycznym | 4.4.9 | Natężenie, napięcie i biegunowość dla każdego ściegu |
|---|
| Zmechanizowane i automatyczne | Zakres prędkości spawania oraz zakres prędkości podawania drutu lub taśmy | 4.4.10 | Prędkość spawania i prędkość podawania drutu dla każdego ściegu |
|---|
| Technika | Zakosy — maksymalna szerokość ściegu przy spawaniu ręcznym i półautomatycznym; amplituda, częstotliwość i czas zatrzymania przy zmechanizowanym i automatycznym. Kąt uchwytu, elektrody lub drutu, jeśli jest wymagany | 4.4.5 | Pole wolnego wylotu elektrody; zakosy i kąty w polu „Inne informacje” |
|---|
| Energia liniowa / energia łuku | Zakres, wg ISO/TR 18491 | 4.4.17 | Energia liniowa liczona dla każdego ściegu z prądu, napięcia i prędkości |
|---|
| Podgrzewanie wstępne | Minimalna temperatura na początku i w trakcie spawania. Jeśli podgrzewanie nie jest wymagane — najniższa dopuszczalna temperatura przedmiotu | 4.4.11 | Pole temperatury podgrzewania wstępnego |
|---|
| Temperatura międzyściegowa | Maksymalna, a jeśli to konieczne również minimalna | 4.4.12 | Pole maksymalnej temperatury międzyściegowej |
|---|
| Utrzymanie podgrzania | Minimalna temperatura w obszarze spoiny, którą należy utrzymać przy przerwaniu spawania | 4.4.13 | Blok „Inne informacje” |
|---|
| Wygrzewanie wodorowe | Zakres temperatury i minimalny czas wytrzymania | 4.4.14 | Blok „Inne informacje” |
|---|
| Obróbka cieplna po spawaniu | Minimalny czas i zakres temperatury obróbki cieplnej lub starzenia, albo powołanie na normę, która to określa | 4.4.15 | Pole obróbki cieplnej po spawaniu |
|---|