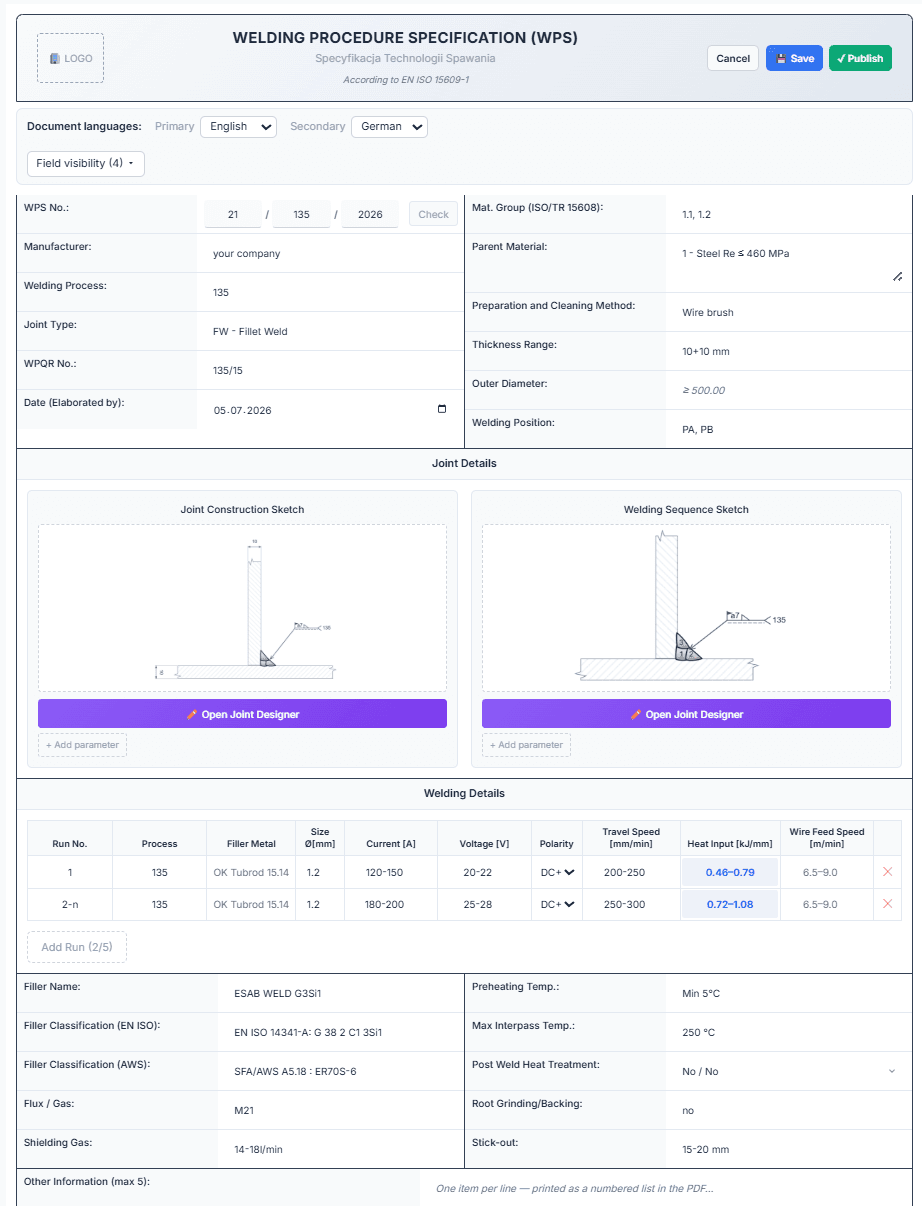
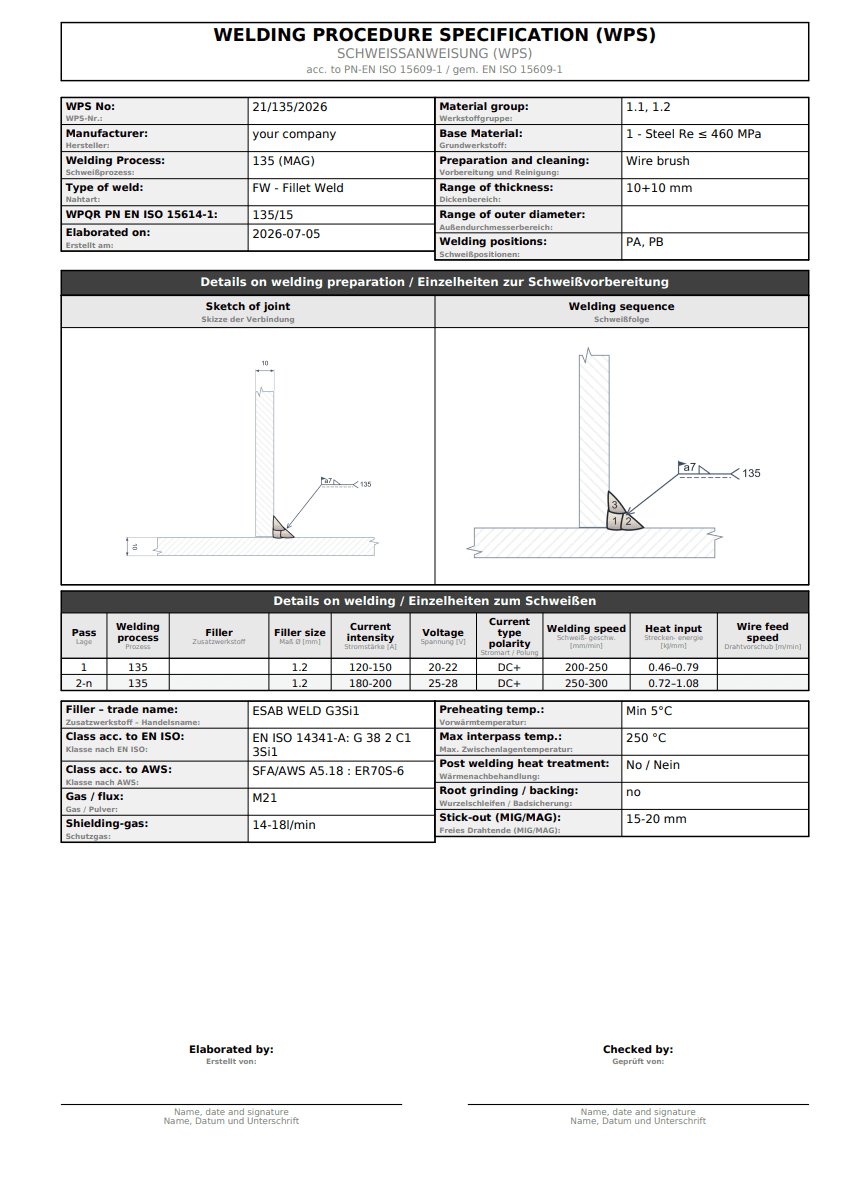
| Identificazione | Il fabbricante, il riferimento della WPS e il richiamo al WPQR o a un altro documento di qualificazione | 4.2 | N. WPS, fabbricante e n. WPQR nell’intestazione del documento |
|---|
| Metallo base | La designazione del materiale e la sua norma di riferimento; il numero del gruppo di materiale (ISO/TR 20172, 20173 o 20174 — oppure ISO/TR 15608 se il materiale non vi è assegnato). Una sola WPS può coprire un intero gruppo | 4.3.1 | Metallo base con gruppo e sottogruppo ISO/TR 15608 |
|---|
| Dimensioni | Intervallo di spessore del materiale; intervallo del diametro esterno per i tubi | 4.3.2 | Campi «Campo di spessori» e «Diametro esterno» |
|---|
| Processo | Il processo di saldatura, designato secondo la ISO 4063 | 4.4.1 | Campo processo di saldatura con il numero ISO 4063 |
|---|
| Posizioni | Le posizioni di saldatura, secondo la ISO 6947 | 4.4.3 | Campo posizione di saldatura (ISO 6947) |
|---|
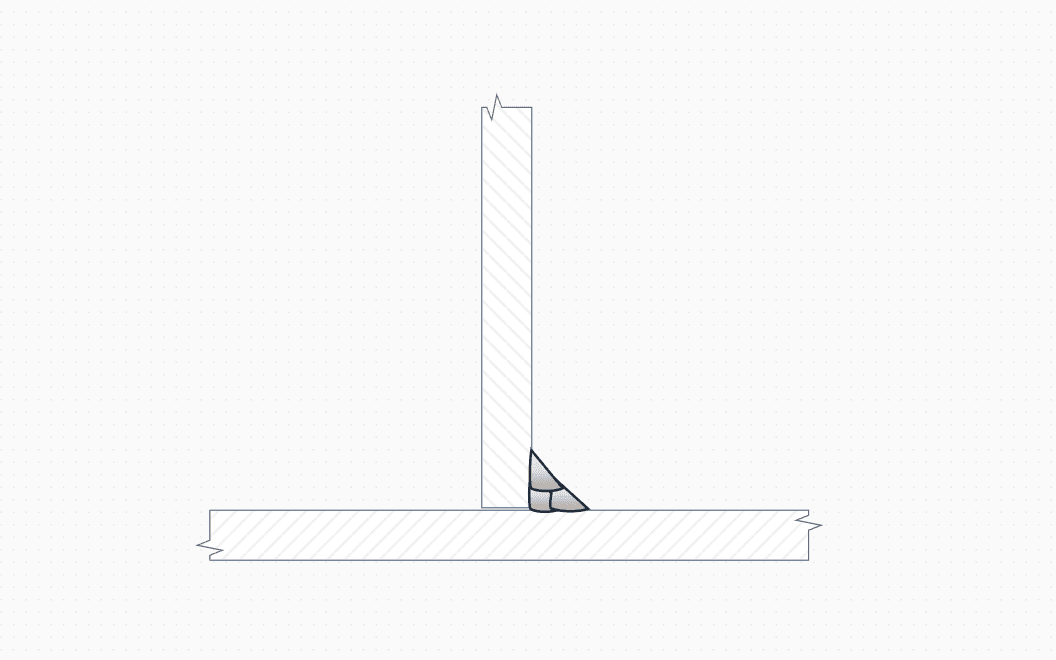
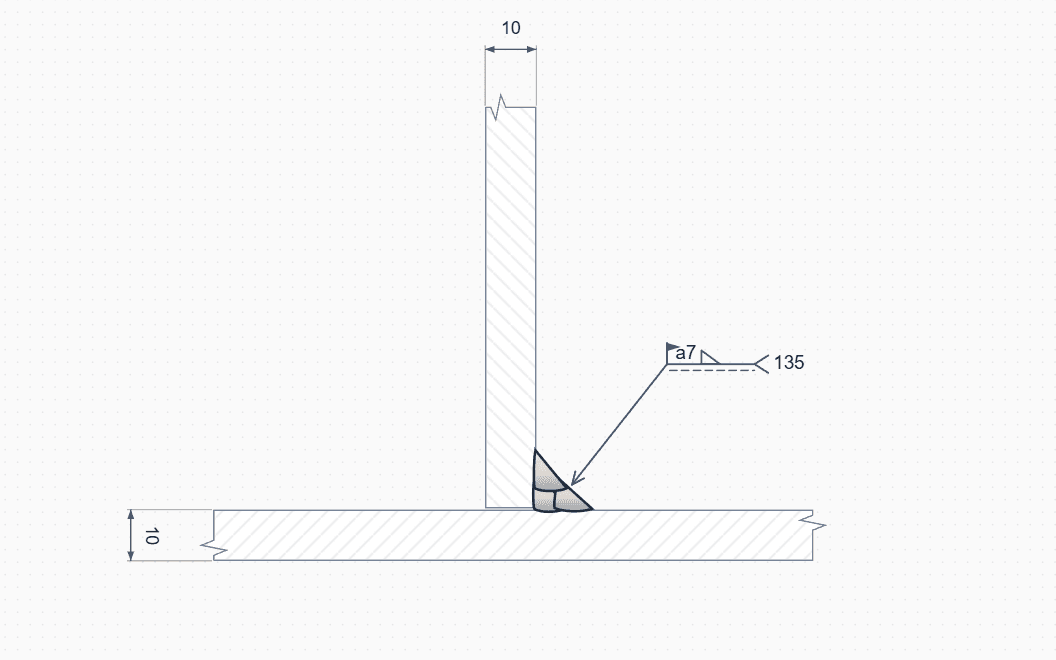
| Configurazione del giunto | Uno schizzo del giunto con le sue dimensioni, oppure il richiamo al documento che le riporta; la sequenza delle passate sullo schizzo quando incide sulle proprietà della saldatura | 4.4.2 | Disegni del giunto e della sequenza di saldatura dal Progettista di giunti |
|---|
| Preparazione del giunto | Stato della superficie, pulizia e sgrassaggio con il relativo metodo; attrezzature, dispositivi di bloccaggio e puntatura | 4.4.4 | Campo metodo di preparazione e pulizia |
|---|
| Supporto al rovescio | Tipo — supporto in materiale, a gas oppure a flusso | 4.4.7 | Campi scriccatura / supporto e portata del gas al rovescio |
|---|
| Scriccatura al rovescio | Metodo, profondità e forma | 4.4.6 | Campo scriccatura / supporto |
|---|
| Materiali d’apporto | Designazione e marca (fabbricante e nome commerciale), dimensione e modalità di gestione, per esempio l’essiccazione o la conservazione in fodero riscaldato | 4.4.8 | Nome commerciale, classificazione e diametro del materiale d’apporto; essiccazione degli elettrodi |
|---|
| Gas di protezione | Designazione secondo la ISO 14175 e, dove ha senso, composizione, fabbricante e nome commerciale | 4.4.16 | Campi gas / flusso e portata del gas di protezione |
|---|
| Parametri elettrici | Tipo di corrente (CA o CC) e polarità; caratteristiche della corrente pulsata quando è impiegata; intervallo di corrente; intervallo di tensione dove applicabile; intervallo della velocità di avanzamento del filo per la saldatura meccanizzata e automatica | 4.4.9 | Corrente, tensione e polarità per ogni passata |
|---|
| Meccanizzata e automatica | Intervallo della velocità di saldatura e intervallo della velocità di avanzamento del filo o del nastro | 4.4.10 | Velocità di saldatura e velocità del filo per ogni passata |
|---|
| Tecnica | Oscillazione — larghezza massima della passata nella saldatura manuale e parzialmente meccanizzata; ampiezza, frequenza e tempo di sosta in quella completamente meccanizzata e automatica. Angolo della torcia, dell’elettrodo o del filo dove è richiesto | 4.4.5 | Campo lunghezza libera del filo; oscillazione e angoli in «Altre informazioni» |
|---|
| Apporto termico / energia d’arco | L’intervallo, secondo la ISO/TR 18491 | 4.4.17 | Apporto termico calcolato per ogni passata da corrente, tensione e velocità |
|---|
| Preriscaldo | La temperatura minima da applicare all’inizio della saldatura e durante la stessa. Quando non è richiesto alcun preriscaldo, al suo posto la temperatura minima ammessa del pezzo | 4.4.11 | Campo temperatura di preriscaldo |
|---|
| Temperatura di interpass | La massima e, dove ha importanza, anche la minima | 4.4.12 | Campo temperatura massima di interpass |
|---|
| Mantenimento del preriscaldo | La temperatura minima da mantenere nella zona della saldatura se la saldatura viene interrotta | 4.4.13 | Blocco «Altre informazioni» |
|---|
| Degasaggio dell’idrogeno | Intervallo di temperatura del post-riscaldo e tempo minimo di mantenimento | 4.4.14 | Blocco «Altre informazioni» |
|---|
| PWHT | Tempo minimo e intervallo di temperatura del trattamento termico dopo saldatura o dell’invecchiamento, oppure il richiamo alla norma che lo specifica | 4.4.15 | Campo trattamento termico dopo saldatura |
|---|